
 中文简体

Comment associer une machine de mise en conserve automatique à vos matériaux d'emballage en métal
Sep 11, 2026
À 9 heures du matin, lors d'une journée de production typique, une ligne de mise en conserve fonctionnant à 380 canettes par minute s'est arrêtée parce que l'acier du corps de la boîte en deux parties a soudainement dévié de 0,02 mm d'épaisseur. Ce n’est pas la machine automatique de mise en conserve qui s’est cassée. Le matériau était en dehors de la tolérance de serrage de la machine. Le résultat a été un temps d'arrêt de 40 minutes et 1 900 obus rejetés avant que l'opérateur ne réinitialise les paramètres.
La conclusion est simple : une machine de mise en conserve automatique ne fonctionne aussi bien que si les matériaux et les processus qui l'entourent sont alignés. Si vous évaluez une machine, votre première tâche n’est pas de comparer les chiffres de vitesse. Votre première tâche consiste à définir comment votre stock de métal, votre revêtement et vos tolérances interagiront avec cette machine.
De quoi dépendent réellement les performances de la machine de mise en conserve automatique
Une machine de mise en conserve automatique dans un environnement d'emballage métallique remplit trois fonctions principales : le formage, l'assemblage et le scellage. Pour les canettes en trois parties, la machine alimente une tôle laminée ou une bobine d'acier pour le corps de la canette, forme le corps, soude le joint latéral et bride les deux extrémités. Pour les canettes en deux parties, la machine tire une tasse d'une bobine enduite, puis la presse pour la façonner. Le système d'alimentation, l'outillage et les capteurs de la machine sont conçus autour de spécifications dimensionnelles.
Cela signifie que le résultat réel dépend de la précision avec laquelle votre matériau correspond à la fenêtre de conception de la machine. Si la bobine d'acier est trop dure, les rouleaux de formage peuvent glisser. Si le revêtement est trop épais, la température de soudure doit être ajustée. Si la surface présente un enregistrement d'impression spécifique, le système de vision de la machine doit être capable de la voir de manière cohérente.
Sur une ligne en trois pièces, le matériau est généralement une feuille ou une bobine enduite coupée à longueur. La machine de mise en conserve automatique forme ensuite le cylindre du corps et soude le joint. La soudure est la partie la plus sensible. Une variation mineure de l'épaisseur du revêtement d'étain peut modifier le besoin en courant de soudage de 3 à 5 pour cent, ce qui oblige l'opérateur à ajuster la machine. Si le réglage est répété plusieurs fois par quart de travail, la puissance totale effective de la machine chute plus rapidement que ne le suggère la valeur nominale de la plaque signalétique.
Dans la pratique, la plupart des fabricants d’emballages constatent ces problèmes bien plus tard que prévu. Une ligne utilisant un corps de boîte de conserve en acier d'une seule couleur peut sembler correcte jusqu'à ce que vous passiez à une bobine imprimée multicolore. Les capteurs de position de la machine de mise en conserve automatique détectent un substrat plus foncé ou plus clair comme point de référence différent, et chaque opération ultérieure se décale. C’est là que le choix de l’acier pour la carrosserie des boîtes de conserve devient une question de sélection de machine, et non seulement une question d’achat.
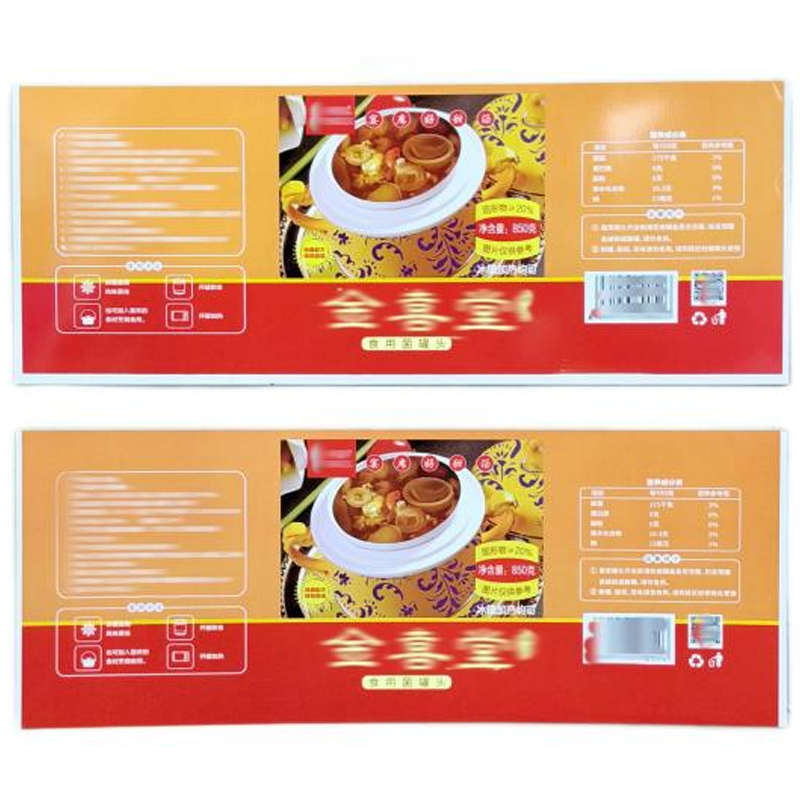 Corps de boîte en trois pièces imprimé multicolore en acier pour l'emballage Ce fer blanc ou acier laminé offre une impression multicolore avec un revêtement d'étain de 1,1 à 11,2 g/m² et une tolérance d'épaisseur de ±0,01 mm. Sa surface uniforme aide à prévenir le désalignement des capteurs dans les lignes de mise en conserve automatiques. Voir le produit →
Nous développerons ci-dessous la dimension de tolérance.
Tolérance matérielle : le moteur silencieux de l'efficacité des machines de mise en conserve automatiques
Lorsque l’on compare les machines de mise en conserve automatiques, la littérature met souvent en avant le temps de cycle et les fonctionnalités de changement. Cependant, les défaillances les plus coûteuses sont généralement causées par une dérive des tolérances des matériaux. Par exemple, si un fournisseur livre une bobine de fer blanc à 0,29 mm au lieu des 0,28 mm spécifiés, la station de formage de corps peut toujours la traiter. Mais lorsque l’épaisseur varie le long d’une même bobine, le courant de soudage devient instable. La machine commence à produire des coutures fragiles et l’équipe de contrôle qualité ne peut pas déterminer si le problème vient de la machine, de la bobine ou de l’opérateur.
Le tableau ci-dessous montre les attentes de tolérance typiques pour les matériaux utilisés sur une machine de mise en conserve automatique moderne.
| Paramètre matériel | Fenêtre de travail typique | Impact en cas de dépassement |
|---|---|---|
| Épaisseur | 0,18-0,30 mm | Bourrages d’alimentation et soudures incohérentes |
| Poids du revêtement | 2,8-5,6 g/m2 | Mauvaise résistance à la corrosion ou écaillage |
| Dureté | 52-62 HRC | Corps de boîte de conserve élastiques et déformés |
Le poids du revêtement est une autre variable qui affecte l’étanchéité et le soudage des coutures latérales. Pour un produit alimentaire ayant une durée de conservation courte, un enrobage de 2,8 g/m2 peut être acceptable. Pour un produit alimentaire agressif comme les tomates, le taux de dissolution du fer devient préoccupant. Une machine de mise en conserve automatique configurée pour un poids de couche ne s'adaptera pas automatiquement à un autre sans changement. Il s’agit d’une source courante de temps d’arrêt cachés.
Pour le couvercle, le même principe s’applique. Un stock EOE coupé avec une légère bavure peut ne pas affecter une ligne manuelle lente, mais une machine de mise en conserve automatique à 600 canettes par minute détectera cette bavure comme un défaut d'alimentation. Le résultat est un faux bourrage ou un couvercle endommagé. C'est pourquoi le choix d'un matériau EOE fiable est aussi important que le choix de la marque de la machine.
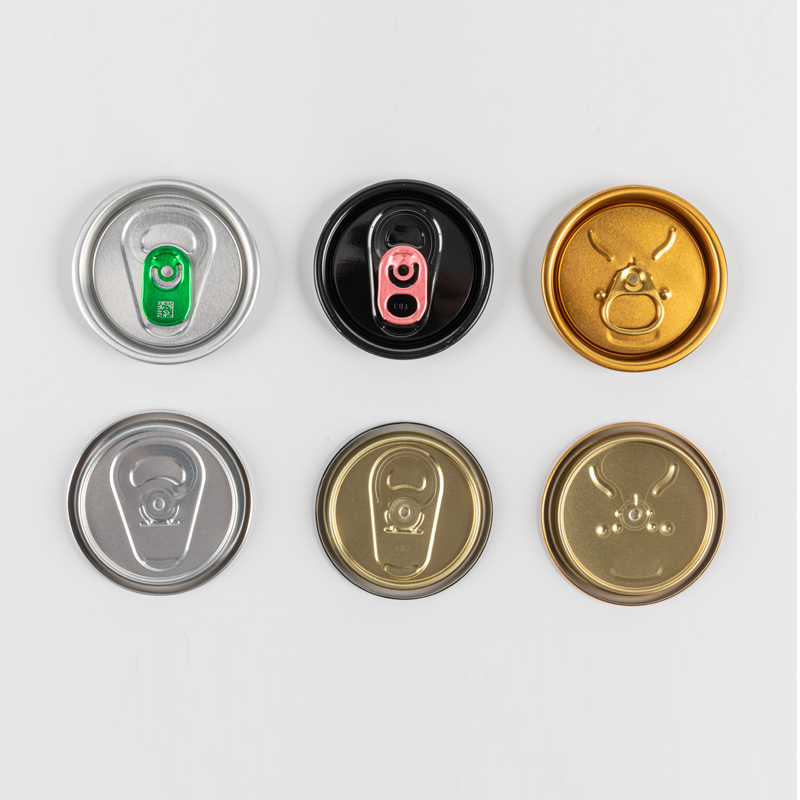 Stock de boissons EOE avec types de revêtement et d'extrémité personnalisables Adapté aux jus et à la bière, ce stock EOE prend en charge plusieurs types d'extrémités et options de personnalisation. Une coupe nette réduit les faux bourrages et les couvercles endommagés lors des opérations de mise en conserve à grande vitesse. Voir le produit →
Lorsque vous spécifiez des tolérances, vous réduisez le risque de ces interruptions petites mais coûteuses.
Choisir une conserveuse automatique pour votre mix de produits
Votre gamme de produits détermine quelles fonctionnalités de la machine sont réellement importantes. Une usine qui produit uniquement des canettes de boisson en deux parties a des exigences différentes de celles d'une usine qui produit de nombreuses petites séries de canettes de nourriture en trois parties.
- Lignes en deux parties : grande vitesse, faible consommation de matière, mais flexibilité limitée de la forme du corps.
- Lignes en trois parties : peuvent fonctionner avec différents diamètres et hauteurs, mais le soudage des joints latéraux nécessite un matériau et un revêtement précis.
- Corps imprimés multicolores : nécessitent que le système d'enregistrement de la machine de mise en conserve automatique soit compatible avec la longueur de répétition imprimée.
Étant donné que les couches d'impression et de revêtement sont appliquées avant la formation de la boîte, les performances de la machine dépendent de la qualité de ce revêtement. Un revêtement uniforme réalisé sur un ligne de revêtement en bobine réduit la variation de friction et améliore la cohérence de la soudure.
Au-delà du matériel, l’équipement lui-même doit correspondre à la vitesse de ligne prévue et à l’expansion future. Une machine légère peut traiter 150 canettes par minute, tandis qu'une ligne de gros calibre peut dépasser 800. La décision doit être basée sur votre volume annuel réel, et non sur la vitesse théorique maximale de la machine.
La vitesse n'est pas un paramètre neutre. Lorsque vous augmentez la vitesse de la ligne au-dessus de 500 canettes par minute, l'alimentation en feuilles devient plus dynamique. La tension des courroies, les ventouses et les presses de formage doivent fonctionner à un rythme plus rapide. Si l'acier du corps de votre boîte de conserve a une dureté uniforme et un revêtement stable, cette vitesse élevée est possible. Si le matériau présente de légères variations, soit la machine produira plus de rebuts, soit vous devrez la ralentir pour maintenir la qualité. Par conséquent, la vitesse réelle que vous obtenez est limitée par la qualité de votre matériel d’entrée.
 Support d'équipement pour la stabilité de la ligne de mise en conserve Cette entreprise d’équipement fournit des connaissances en matière de machines et d’industrie. Avec des matériaux d'entrée uniformes, leurs systèmes maintiennent leurs performances à des vitesses plus élevées, réduisant ainsi les rejets et garantissant un fonctionnement prévisible. Voir le produit →
Lorsque vous combinez le bon revêtement, le bon acier de carrosserie et le bon équipement, vous obtenez un système qui fonctionne de manière prévisible.
Changement et maintenance : là où apparaissent les coûts cachés
Le changement est la deuxième source de perte de production après les pannes. Sur une machine de mise en conserve automatique, le changement comprend le remplacement des outils de formage, la réinitialisation des paramètres de soudage continu et le chargement d'une nouvelle bobine. Si votre ligne gère plusieurs tailles de produits, vous devez estimer le nombre de minutes que prend chaque changement.
- Retirez et nettoyez les anciennes matrices ; la durée totale peut dépasser 20 minutes sur les machines plus anciennes.
- Réglez la soudeuse pour la nouvelle épaisseur d'acier ; un opérateur expérimenté a besoin de 10 à 15 minutes.
- Alimentez et enregistrez la nouvelle bobine ; cela peut prendre encore 5 minutes.
Ces délais deviennent des postes budgétaires. Une machine dotée d'outils à changement rapide peut coûter 15 % de plus au départ, mais permet d'économiser davantage en main d'œuvre sur un an. La même logique s’applique aux contrôles de qualité. Un strict processus de contrôle de qualité lors de votre inspection des matières entrantes, vous évitez bon nombre de ces surprises lors des changements de postes.
La maintenance ne concerne pas simplement la lubrification ou le remplacement de la courroie. Une machine de mise en conserve automatique qui fonctionne avec un support mal aligné usera progressivement les matrices. Cette usure se manifeste par une dérive dimensionnelle dans les canettes, et l'équipe qualité remarquera un nombre croissant de canettes qui échouent au contrôle micrométrique. Si vous disposez d’un processus d’inspection des matériaux robuste, vous pouvez toujours faire la distinction entre l’usure des matrices et la variation des matériaux entrants. Sans cela, l’équipe de maintenance pourrait remplacer un outillage en parfait état.
Un moyen simple d'évaluer les investissements dans les machines de mise en conserve automatiques
L'évaluation d'une machine de mise en conserve automatique doit commencer par les spécifications de votre matériau, et non par la brochure de la machine. Notez la plage d'épaisseur réelle, le poids du revêtement et la finition de surface pour chaque produit que vous prévoyez d'utiliser. Demandez ensuite au fournisseur d'équipement de prouver que les systèmes d'alimentation, de formage et de détection de la machine peuvent gérer la tolérance existante de vos bobines entrantes.
Lorsque vous invitez un fournisseur d'équipement, demandez-lui d'apporter un échantillon de votre matériel ou demandez-lui de faire un essai sur sa propre machine. L'essai doit inclure trois cas : votre matériau moyen, votre tolérance la plus stricte et la bobine la plus défavorable que vous recevez de votre fournisseur actuel. Si la machine peut produire des canettes acceptables dans les trois cas, elle dispose d’une réelle marge opérationnelle. Si elle ne peut traiter que des matériaux moyens, vous achetez une machine qui tombera en panne lors des fluctuations normales de production.
Une machine de mise en conserve automatique est aussi stable que l'entrée la plus faible de la ligne. Si votre fournisseur peut démontrer des performances stables avec vos matériaux actuels, vous avez trouvé un partenaire fiable. S’ils ne peuvent démontrer leurs performances qu’avec leur propre matériel de référence, vous absorbez un risque technique qui apparaîtra ultérieurement dans votre rapport de production.
Commencez par ce que vous êtes réellement en train de traiter et la décision machine devient beaucoup plus facile.

-
Capuchon de montage Stock Double face transparent

-
Capuchon de montage Stock Double face doré

-
Stock de capuchons de montage personnalisés

-
Boîte en trois parties Corps de boîte en acier Unicolore

-
Boîte de conserve en trois parties Corps de boîte en acier Multicolore

-
Boîte en deux parties Corps de boîte en acier Unicolore


- Address: No. 11 Zhenxing Road, zone de développement économique et technologique de Hangzhou Bay Shangyu, Zhejiang, Chine
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

