
 中文简体

Canettes de soda en aluminium : de l'alliage à l'extrémité facile à ouvrir, un guide pratique pour les acheteurs
Oct 23, 2026
Ouvrez une canette de soda en aluminium réfrigérée et la première chose que vous remarquez est à quel point elle pèse peu et à quel point elle retient parfaitement la pression. L'aluminium domine le rayon des boissons gazeuses car il refroidit rapidement, résiste à l'empilage et supporte la pression interne de la carbonatation sans métal épais. Ce que la plupart des consommateurs ne voient jamais, c'est la chaîne de décisions matérielles qui se cachent derrière cette boîte : l'alliage qui confère au corps une résistance avec une épaisseur de paroi latérale mesurée en fractions de millimètre, la laque qui empêche le produit de toucher le métal, l'extrémité rainurée qui doit s'ouvrir facilement sans fuite et la languette de l'anneau qui doit fonctionner à chaque fois. Pour les ingénieurs d’emballage, les responsables des achats et les propriétaires de marques qui s’approvisionnent en matériaux pour canettes de boisson, savoir comment ces pièces sont fabriquées et ce qui peut mal tourner fait la différence entre un essai de ligne fluide et un problème de production coûteux.
Qu'y a-t-il à l'intérieur d'une canette de soda en aluminium
Une canette de soda en aluminium n’est pas une seule pièce de métal. Il s'agit d'un assemblage de trois composants formés : le corps, l'extrémité à ouverture facile et la languette annulaire, ainsi qu'un système de revêtement qui doit survivre au formage, au remplissage, à la distribution et à des mois sur une étagère. Chaque composant commence comme une bande métallique différente, est formé selon un processus différent et comporte son propre ensemble de critères d'acceptation.
| Composant | Alliage typique | Fonction principale | Méthode de formage |
|---|---|---|---|
| Peut corps | Série 3000, par ex. 3104 | Confinement sous pression, base barrière produit | Dessiner et repasser (DWI) |
| Extrémité à ouverture facile | Série 5000, par ex. 5182 | Scelle la boîte, s'ouvre à travers un panneau rainuré | Estampage et pressage de conversion |
| Onglet Bague | Aluminium ou acier galvanisé | Tirer parti pour briser la ligne de score | Emboutissage, rivetage jusqu'au bout |
| Revêtements et encres | Laque, encres, vernis de qualité alimentaire | Protection contre la corrosion, décoration, image de marque | Coilcoating et impression |
Au début du processus, les bobines d'alliage sont revêtues et imprimées avant tout formage. L'ébauche de carrosserie est étirée à travers une série d'anneaux de repassage qui amincissent la paroi d'environ 0,3 mm dans l'ébauche à environ 0,1 mm sur la paroi latérale. L'extrémité est estampée à partir d'une bande séparée, rainurée selon un motif circulaire et équipée d'une languette rivetée. Le résultat est un récipient qui pèse environ 13 à 15 grammes pour un format de 330 ml, mais qui résiste à des charges empilées qui écraseraient une bouteille en verre. Cette séquence semble simple, mais chaque étape dépend du comportement du matériel entrant exactement comme spécifié.
Le corps de la canette : performances en alliage, en calibre et en étirage et en fer
La carrosserie est l’endroit où aboutit la majeure partie du métal, c’est donc également l’endroit où les acheteurs ont le plus d’effet de levier sur les coûts. Sur une ligne en deux pièces, l'état constant de l'alliage et la tolérance de jauge comptent plus que le certificat contenu dans le dossier. Si l'épaisseur de la bobine entrante varie, l'étape de repassage devient instable : trop fine, et la paroi latérale se fend ; trop épaisse et l'usure de l'outil s'accélère tandis que la boîte devient plus lourde.
Les alliages de la série 3000 utilisés pour la plupart des corps de boissons offrent un bon équilibre entre résistance et formabilité, mais la trempe réelle, la finition de surface et la réponse de lubrification déterminent les performances de cette bobine dans votre outillage spécifique. L'allègement et le contenu recyclé modifient également les spécifications : des parois plus minces réduisent l'apport d'aluminium par canette, et des fractions recyclées plus élevées modifient la chimie de fusion à partir de laquelle le stock de carrosserie commence. C'est pourquoi l'évaluation des matériaux doit être basée sur des données d'essai et non sur des fiches de matériaux nominales.
Pour les formats de boissons à base d'acier, la logique est identique : le même processus en deux parties s'exécute sur un support en acier revêtu d'une seule couleur, et les critères de qualification, tels que la précision de l'épaisseur, l'adhérence du revêtement, l'enregistrement de l'impression et la planéité, sont directement appliqués.
 Boîte en deux parties Corps de boîte en acier Unicolore Matériau : aluminium ou TFS Voir le produit →
L'extrémité facile à ouvrir : la tolérance est le produit
L’extrémité facile à ouvrir est le composant le plus dense en ingénierie d’une canette de soda en aluminium. Il doit maintenir la pression interne, arrêter les fuites pendant une durée de conservation qui peut dépasser deux ans, tout en s'ouvrant avec une traction que la plupart des consommateurs peuvent gérer. Cet équilibre réside dans la ligne de cassure, où l'épaisseur résiduelle est généralement contrôlée à quelques centièmes de millimètre près. Entaillez trop profondément et l'extrémité s'ouvre pendant la cornue ou la distribution ; l'entaille est trop superficielle et la languette se déchire au lieu de couper le panneau proprement.
Lors de la qualification du stock final pour les applications de boissons, vérifiez ces paramètres :
- Noter l'épaisseur résiduelle et sa consistance sur tout le périmètre d'extrémité
- Intégrité des rivets après l'opération de jalonnement des languettes
- Hauteur de jalonnement des languettes et alignement de rotation
- Continuité du revêtement au niveau de la ligne de cassure, là où commencent le plus souvent les chemins de corrosion
Les modes de défaillance que vous souhaitez éviter (fuites d'ouvertures, languettes détachées ou partition qui ne s'ouvre pas) remontent chacun au stock final entrant et au contrôle du processus dans la presse de conversion. Un matériau aux propriétés mécaniques stables constitue la base de ce contrôle.
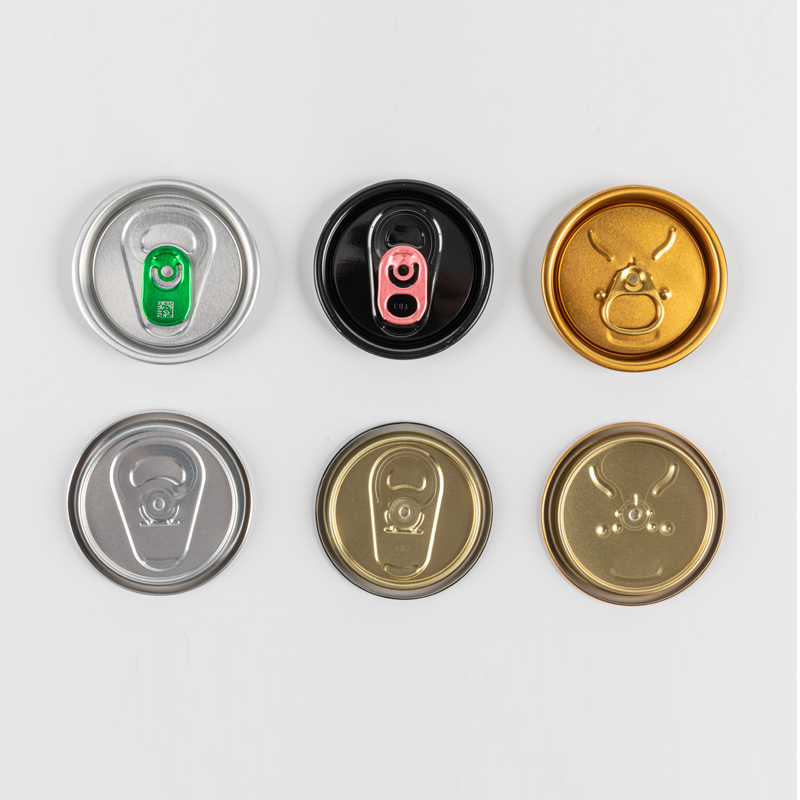 EOE Stock Boissons EOE Couleur : Unicolore ou multicolore personnalisé Voir le produit →
Matériaux des languettes d'anneau : aluminium ou acier galvanisé
Les anneaux sont petits, mais ils constituent la seule partie de l'emballage avec laquelle le consommateur interagit physiquement. Une languette rigide ou détachée crée une mauvaise expérience d'ouverture, et une languette qui se sépare de l'extrémité rend le panneau rainuré impossible à ouvrir. Le matériau de la languette doit se plier sans se fissurer, maintenir le rivet sans se desserrer et résister à la corrosion autour du point de fixation.
| Propriété | Papier à onglets en aluminium | Onglets en acier galvanisé |
|---|---|---|
| Formabilité | Excellent pour les conceptions fines et aux tolérances strictes | Bien ; a généralement besoin d'un calibre légèrement plus lourd |
| Options de surfaces | Argent, imprimé personnalisé, vernis transparent | Argent double face, or/argent unilatéral, multicolore personnalisé |
| Résistance à la corrosion | Oxyde naturel et laque | Couche de zinc et couche de finition organique |
| Application typique | La boisson se termine là où le poids et la précision des pastilles comptent | Tailles de boîtes de valeur et extrémités de grand diamètre |
Les languettes en aluminium sont la norme pour les fonds de boissons où la masse est critique : chaque milligramme de poids de la languette affecte le cycle de rivetage et la force d'ouverture. Les languettes en acier galvanisé offrent une solution de premier plan en termes de coûts pour les formats où les performances d'ouverture et la protection contre la corrosion sont gérées via le système de revêtement. Le choix appartient aux spécifications du package et non à l’habitude.
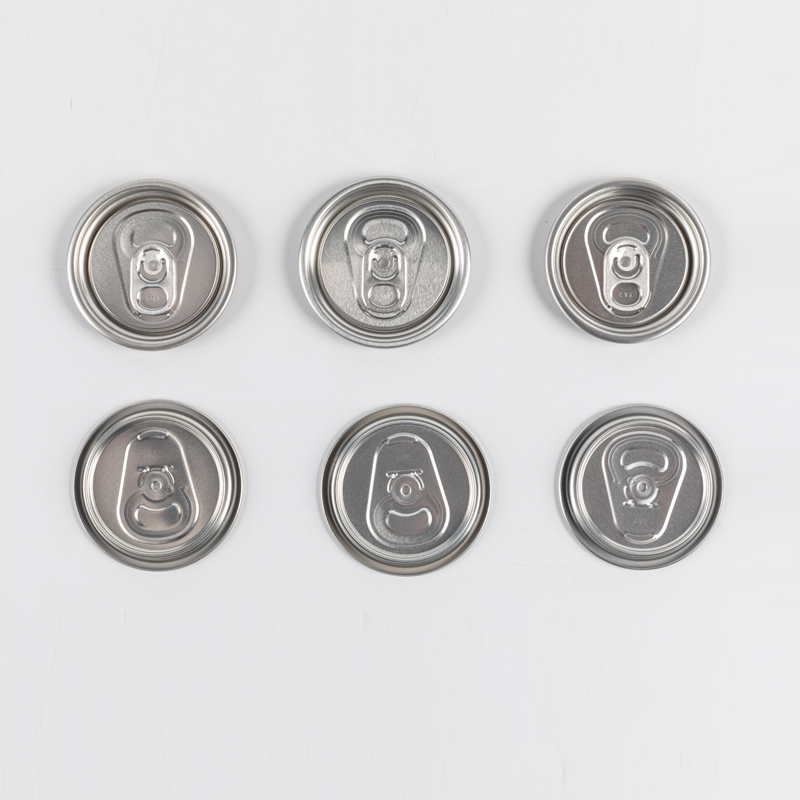 Stock d'onglets en aluminium Couleur : multicolore personnalisé Voir le produit →
Revêtements et impression : la couche qui répond au consommateur
Les revêtements et l’impression transforment une bande de métal nue en un emballage pouvant entrer en contact avec les aliments. La laque interne empêche la boisson de réagir avec l'aluminium et doit survivre au processus de formage sans se fissurer au niveau de la paroi latérale ou de la ligne d'entaille. L'impression externe porte la marque, de sorte que l'enregistrement entre les stations d'impression et l'adhésion après le formage affectent directement l'apparence de la boîte en rayon.
Fournisseurs qui opèrent de manière dédiée revêtement en bobine Les lignes peuvent contrôler les deux faces de la bande en un seul passage : le revêtement organique à l'intérieur et la couche de base, les encres et le vernis à l'extérieur. Cela est important pour les lignes de canettes de boisson en deux parties à grande vitesse, car le revêtement durci doit fléchir pendant le repassage sans perdre ses performances de barrière. Lorsque vous évaluez un fournisseur, demandez-lui comment il vérifie les trous d'épingle, l'adhérence et le durcissement sur chaque bobine, et non une fois par saison.
Que vérifier lors de l'approvisionnement en matériaux pour canettes de boissons
Avant de vous engager auprès d'un fournisseur de matériaux pour canettes de soda en aluminium, exécutez la même liste de contrôle de qualification que vous utiliseriez pour tout composant touchant une boisson :
- Couverture du revêtement et taux de piqûres : demandez des données de test de piqûres, pas seulement un certificat d'analyse.
- Précision dimensionnelle — confirmez la largeur de refendage et la tolérance du flan cisaillé par rapport à vos propres dessins d'outillage.
- Conformité au contact alimentaire : vérifiez que la laque, les encres et les substrats métalliques sont conformes aux réglementations de vos marchés cibles.
- Traçabilité des lots : chaque bobine doit être traçable depuis le métal entrant jusqu'au revêtement, au refendage, à la découpe et à l'estampage.
- Contrôle de la qualité des processus : le fournisseur doit documenter les tests de score, les contrôles d'adhérence et les procédures d'inspection visuelle.
Un fournisseur avec un document processus de contrôle de qualité vous remettra ces données sans qu’on vous le demande deux fois. Le reste dépend de la facilité avec laquelle ils peuvent discuter de votre outillage et de vos modes de défaillance, car dans les canettes de soda en aluminium, le matériau et le processus ne sont jamais complètement séparés.
La canette de soda en aluminium ressemble à une merveille de simplicité, mais c'est un assemblage de précision qui récompense les acheteurs qui comprennent ses matériaux. Le corps, l'extrémité et la languette apportent chacun des tolérances différentes et des profils de risque différents, et les revêtements font partie des spécifications et non une réflexion après coup. Choisissez un fournisseur qui peut vous montrer comment ces couches se comportent ensemble, de la bobine au composant estampé – c'est là qu'une canette de boisson fiable commence réellement.

-
Capuchon de montage Stock Double face transparent

-
Capuchon de montage Stock Double face doré

-
Stock de capuchons de montage personnalisés

-
Boîte en trois parties Corps de boîte en acier Unicolore

-
Boîte de conserve en trois parties Corps de boîte en acier Multicolore

-
Boîte en deux parties Corps de boîte en acier Unicolore


- Address: No. 11 Zhenxing Road, zone de développement économique et technologique de Hangzhou Bay Shangyu, Zhejiang, Chine
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

